用于设备外壳和装配固定装置的导电 ABS
导电 ABS 有助于设备外壳和装配夹具将持久 ESD 控制与 ABS 零件预期的韧性、尺寸稳定性和注塑效率结合起来。
采购与工程常见问题
工程师常问的材料路线问题
导电ABS可以同时用于设备外壳和装配夹具吗?
是的。相同的 ABS 基料可配制用于静电耗散或导电范围,但目标电阻、壁厚、冲击要求和表面光洁度应在成型件上而不是仅在颗粒上确认。
哪种德宇产品与本文最匹配?
最接近的标准参考是 DGK-ABS DD3C 石墨导电 ABS。如果项目需要不同的电阻范围、更高的韧性、阻燃性或表面外观,德宇可以调整配方,而不用创建新的产品页面。
采购商在批量生产前应该检查哪些数据?
检查初始表面电阻率、零件内部和零件之间的变化、清洁周期后的电阻、跌落或冲击测试结果、翘曲、收缩一致性和成型废品率。
为什么本文包含成型件验证而不仅仅是颗粒数据?
导电填料在流动过程中定向。浇口位置、肋、凸台、壁厚和加工设置可能会改变测量的表面电阻,因此最终批准应基于实际的外壳或固定装置。
背景:为什么导电 ABS 用于外壳和固定装置
通常期望设备外壳和装配夹具能够保护电子设备、控制静电荷、保持紧凑的装配尺寸并在生产中保持易于成型。标准 ABS 广泛用于外壳,因为它平衡了韧性、刚度、表面光洁度和成本,但未经改性的 ABS 是电绝缘的,体积电阻率通常在 10¹⁵–10¹⁶ Ω·cm 左右。
当电子测试设备、PCB 组装辅助设备、元件传输托盘或半导体处理夹具在 ESD 敏感环境中运行时,材料必须提供受控的电荷耗散路径。导电 ABS 通过添加持久导电填料解决了这个问题,同时保留了 ABS 熟悉的加工窗口。
对于此类项目,德宇首先确认部件是否需要 10⁶–10⁹ Ω 的静电耗散范围或低于 10⁶ Ω 的导电范围。可见仪器外壳通常优先考虑光滑的表面和韧性,而装配夹具可能优先考虑尺寸稳定性和电阻均匀性。
技术难点:阻力、外观、韧性必须齐动
主要挑战不是简单地使 ABS 变黑并导电。 实用外壳或固定装置等级必须在成型、清洁和处理后保持耐受性,同时避免填料结块、流痕、开裂和翘曲。
碳粉、炭黑、碳纤维和混合系统都可以降低电阻率,但它们对外观、冲击强度和流动性的影响不同。较高的填料含量可能会降低电阻,但也会增加脆性或使表面变得粗糙。
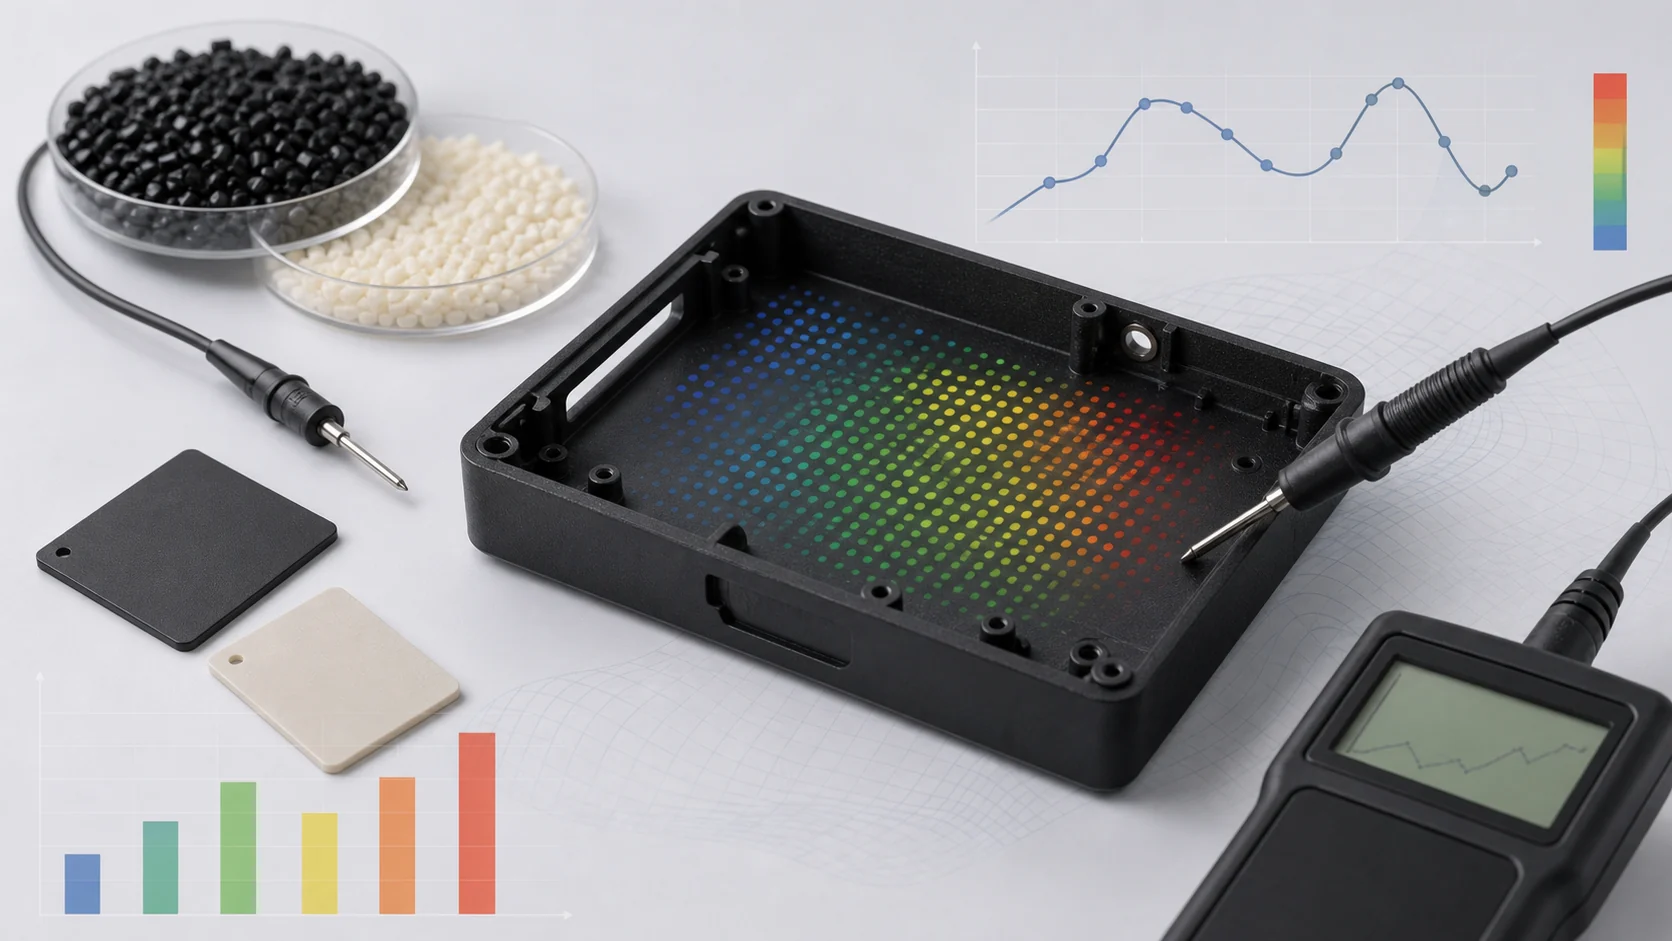
还必须在最终部件上测量导电性能。导电填料沿熔体流动方向取向,浇口位置、壁厚、肋、凸台和熔接线可以改变测量值。 颗粒物性数据表对于筛选很有用,但在批准之前必须对外壳或固定装置本身测试。
德宇材质方向
德宇通常建议 ABS 外壳和装配夹具采用碳粉、炭黑或混合导电系统。当零件具有可见表面或需要更光滑的表面时,碳粉等级通常是首选。对于一般 ESD 外壳和托盘来说,炭黑等级具有成本效益。当项目需要定制的阻力、韧性和阻燃性平衡时,可以使用混合系统。
对于最接近的标准内部参考,德宇可以从 DGK-ABS DD3C石墨导电颗粒 ABS 然后,如果外壳需要不同的阻力窗口、更高的抗跌落性、特定的 UL 94 方向或更受控制的制件表面,则调整配方。
实际目标是持久的导电性、稳定的表面电阻率、一致的成型件尺寸、可接受的机械加工性、冲击强度以及需要时的合规支持(例如 RoHS、REACH 或 UL 94)。
参考产品数据
以下参考数据保留了源文章原有的工程逻辑。最终值必须通过实际零件几何形状、模具、浇口位置和调节方法验证。
| 分类 | 表面电阻率 | 典型应用 |
|---|---|---|
| 导电 | <10⁶ Ω | EMI屏蔽、爆炸性环境、高灵敏度接地 |
| 静电耗散 | 10⁶–10⁹ Ω | 标准 ESD 安全外壳、固定装置、外壳 |
| 抗静电 | 10⁹–10¹² Ω | 低风险包装,非关键覆盖物 |
| 要求 | 为什么重要 | 典型规格 |
|---|---|---|
| 抗冲击性 | 保护内部元件;经得起搬运 | 悬臂梁缺口冲击 ≥ 0.5 J/cm |
| 刚度/弯曲模量 | 在负载下保持结构完整性 | 弯曲模量 ≥ 1600 MPa |
| 尺寸稳定性 | 确保正确配合和组件对齐 | 低翘曲、一致的收缩率 |
| 拉伸强度 | 可承受组装和维修负载 | 拉伸强度≥28 MPa |
| 热变形温度 | 能够承受工作和焊接温度 | HDT ≥ 85 C (264 psi) |
| 灌装系统 | 电导率 | 表面质量 | 推荐用于 |
|---|---|---|---|
| 碳粉 | 好(10⁶–10⁹ Ω) | 优秀(表面光滑) | 可见外壳、精密夹具 |
| 炭黑 | 好(10⁴–10⁶ Ω) | 好 | 通用 ESD 外壳、外壳 |
| 碳纤维 | 高 (10³–10⁵ Ω) | 中等(表面纹理) | 高电导率、结构应用 |
| 混合系统 | 优秀(量身定制) | 好 | 需要特定电阻率的高要求应用 |
| 性能项目 | 单位 | 测试方法 | 德宇导电 ABS(碳粉) | 德宇导电 ABS(炭黑) | 德宇导电 ABS(混合) |
|---|---|---|---|---|---|
| 填料系统 | 系统 | 参考 | 碳粉 | 炭黑 | 碳粉+CNT |
| 表面电阻率 | Ω/sq | ASTM D257 | 10⁶–10⁹ | 10⁴–10⁶ | 10⁵–10⁷ |
| 体积电阻率 | Ω·cm | ASTM D257 | 10⁶–10⁹ | 10⁴–10⁵ | 10⁴–10⁶ |
| 静电衰减 (15% RH) | 秒 | 军用-B-81705-B | < 0.1 | < 0.1 | < 0.1 |
| 密度 | g/cm³ | ASTM D792 | 1.03 | 1.05-1.10 | 1.04-1.08 |
| 拉伸强度 | MPa | ASTM D638 | 28 | 30-40 | 35-45 |
| 弯曲强度 | MPa | ASTM D790 | 50 | 55-70 | 60-75 |
| 弯曲模量 | MPa | ASTM D790 | 1931 | 2000-2800 | 2200-3000 |
| 伊佐德冲击(缺口) | J/cm | ASTM D256 | 0.53 | 0.4-0.6 | 0.5-0.7 |
| HDT (264 psi) | C | ASTM D648 | 85 | 80-90 | 85-95 |
| UL 94评级 | 等级 | UL 94 | HB | HB / V-0 | V-0 |
| 典型应用 | 应用 | 参考 | 可见外壳、精密夹具 | 通用 ESD 外壳、托盘 | 高性能外壳,ATEX 组件 |
| 范围 | 推荐 |
|---|---|
| 干燥温度 | 80-90 C |
| 干燥时间 | 2-4小时 |
| 水分含量目标 | < 0.1% |
| 范围 | 推荐范围 |
|---|---|
| 料筒温度 | 210-240 C |
| 模具温度 | 40-60 C |
| 注塑速度 | 中 |
| 注塑压力 | 60-100 MPa |
| 背压 | 低-中 |
| 螺杆转速 | 40-60转/分 |
| 范围 | 原始材料 | 德宇导电 ABS 级 |
|---|---|---|
| 填料系统 | 炭黑 | 碳粉+抗冲改性剂 |
| 目标电阻率 | 10⁶–10⁹ Ω | 10⁶–10⁸ Ω |
| 试用数量(外壳) | 100 | 100 |
| 月产量目标 | 1,000单位 | 1,000单位 |
| 范围 | 原始材料 | 德宇导电 ABS 级 |
|---|---|---|
| 电气性能 | 类别 | 类别 |
| 表面电阻率(初始、平均) | 5x10⁸ Ω | 3x10⁷ Ω |
| 电阻率 - 部件之间的变化 | ±2 订单 | ±0.3 订单 |
| 电阻率 - 零件内部变化 | ±1.5 订单 | ±0.2 订单 |
| 50 IPA 循环后的电阻率 | 8x10¹⁰ Ω | 5x10⁷ Ω |
| 机械性能 | 类别 | 类别 |
| 艾佐德冲击强度(缺口) | 0.35 J/cm | 0.55 J/cm |
| 跌落测试合格率(1m) | 75% | 98% |
| 表面质量 | 类别 | 类别 |
| 填料团聚物 | 可见的 | 没有任何 |
| 流痕 | 展示 | 没有任何 |
| 表面光泽均匀度 | 差 | 优 |
| 尺寸稳定性 | 类别 | 类别 |
| 翘曲(平面度偏差) | 0.25 mm | 0.08 mm |
| 收缩率一致性 | ±0.2% | ±0.08% |
| 加工方式 | 类别 | 类别 |
| 成型废品率 | 12% | 4% |
| 总体不良率 | 18% | 5% |
加工指南
导电ABS通常可以在标准注塑设备上运行。干燥、熔体温度、模具温度和剪切控制仍然很重要,因为水分和过度剪切会损害表面质量或导致性能不稳定。
实际试用应该在正式测试之前使用几次稳定镜头。第一次成型的样品可能不代表最终的分散和热条件。 德宇通常建议在工艺稳定后评估电阻,然后一起检查外观、冲击和尺寸结果。
客户调试和验证场景
客户规划了一个台式电子测试设备外壳。该部件要求在 ANSI/ESD S20.20 控制概念下表面电阻率低于 10⁹ Ω、良好的抗跌落性、尺寸稳定性和干净的可见表面。
原来的导电ABS从10⁷到10¹⁰ Ω表现出不稳定的电阻,可见填料团聚体、流痕、跌落测试后开裂以及过度翘曲。根本原因是填料分散不良、冲击改性不充分以及成型工艺窗口未优化。
德宇调整了导电填料系统和冲击包,然后使用 100 件试验将原始材料与针对外壳调整的导电 ABS 等级比较。
适合的应用
典型应用包括电子测试设备外壳、仪器外壳、电信硬件、控制盒、接线盒、汽车电子外壳、PCB 装配夹具、磁盘驱动器夹具、生产线夹具、传感器外壳、机器人组件、传输托盘、包装组件、静电耗散整理器、支架、安装座、原型和车间工具。
配方确认前采购方应提供什么
有用的输入包括零件图或 3D 模型、目标电气规格、ESD 标准、机械要求、表面质量要求、工作温度范围、化学品暴露、尺寸公差、加工方法、阻燃目标、产量、法规要求、当前材料和故障模式。
结论
当项目需要在同一成型件中实现结构性 ABS 性能和持久 ESD 控制时,导电 ABS 非常有用。关键不仅在于颗粒电阻率;最终决定应基于成型外壳或固定装置,包括电阻均匀性、冲击强度、表面质量、翘曲度和废品率。
在验证场景中,德宇方向将零件间电阻变化减少到±0.3订单,将零件内变化减少到±0.2订单,将跌落测试通过率提高到98%,减少翘曲并降低从18%到5%的整体缺陷。